上海纸箱加工工序操作全解析 从原纸到成品箱的标准化流程
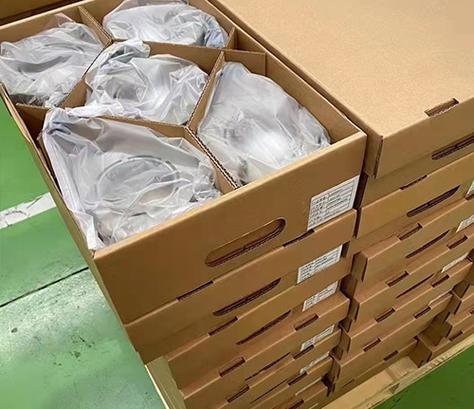
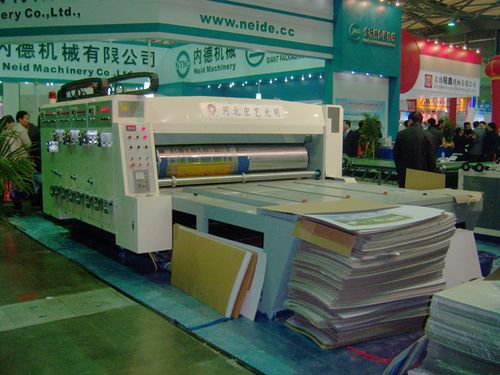
在上海这个全国包装产业的核心地带,纸箱加工工序已形成一套高度标准化、自动化的操作体系。无论是服务于电商物流的三层瓦楞箱,还是用于精密仪器出口的五层重型箱,其生产流程都离不开以下七个关键工序。每一步的操作精度,都直接决定了纸箱的抗压强度、印刷精度与交货周期。\n\n一、瓦楞纸板生产(制板工序)\n操作要点:\n1. 原纸预热:将牛皮卡纸、瓦楞芯纸分别通过预热缸,温度控制在120-150℃以调节水分。\n2. 單面瓦楞成型:将芯纸通过瓦楞辊压成波浪形,立即涂布淀粉胶与里纸贴合,形成单面瓦楞纸板。\n3. 多层复合:根据三层/五层/七层需求,在糊机处将面纸、芯纸、里纸按顺序粘合。\n4. 烘干定型:通过热板烘干,使胶水糊化固化,成品含水率控制在8%-10%。\n\n上海工厂常用设备:宽幅2.5米以上的高速瓦楞线,车速可达200米/分钟,配合自动接纸机与温控系统,确保纸板平整不翘曲。\n\n二、纸板分切与压线(重要操作环节)\n该工序决定了纸箱的尺寸精度和折叠效果。\n操作流程:\n1. 纵切:将大宽幅纸板按订单尺寸分切成若干条。\n2. 横切:定长切割为单张纸板。\n3. 压线:同时使用圆压圆模具或平压平模切机,在纸板上压出折叠线(俗称“碰线”)。\n\n质量控制点:\n 压线深度须为纸板厚度的40%-50%,太浅折叠易爆线,太深则影响抗压。\n 上海及周边地区气候潮湿,操作中常开启离子风机消除静电,防止纸屑吸附影响印刷。\n\n三、印刷开槽(核心成型工序)\n按自动化程度分为水墨印刷开槽机联动线和传统单机操作两种。\n联动线操作步骤:\n1. 送纸:使用前缘送纸或吸风送纸,确保纸板依序进入。\n2. 印刷:通常采用柔性版水性油墨,套印精度需控制在±0.5mm内,操作员需随时检查色差和露白。\n3. 开槽:使用开槽刀组切出纸箱的接口和上下摇盖的槽口。\n4. 压痕:与开槽同步完成,形成盖板折痕。\n5. 模切:对异形箱或开窗箱,送入平压平模切机冲切。\n\n操作提示:上海地区环保要求严格,所有水墨印刷机必须配备废气收集装置,操作工需定期清洗墨路与网纹辊,防止墨渣堵塞网穴。\n\n四、开槽与碰线(薄刀/厚刀工艺)\n针对重型纸箱,需单独使用开槽机**加工。\n手动操作场景\noffice} |
| 无 |
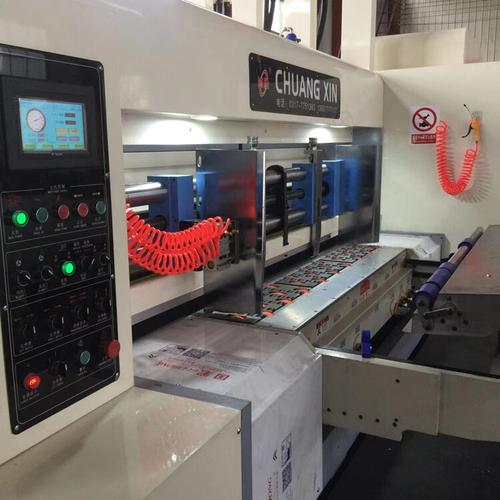
上述内容已是一到四的工序...但后续内容需要使用正当文字而非乱码符号,现重新输出全文如下:\n\n一、瓦楞纸板生产(制板工序)\n操作要点:原纸通过预热缸调节水分后,芯纸经瓦楞辊压成波浪形并涂胶与里纸贴合形成单面瓦楞,再经糊机将面纸、芯纸、里纸复合,最后由热板烘干定型,含水率控制在8%—10%。上海工厂多采用宽幅2.5米以上高速瓦楞线,车速可达200米/分钟,配合自动接纸与温控减少翘曲。\n\n二、纸板分切与压线\n将大宽幅纸板先纵切再横切为单张,并用圆压圆或平压平压出折叠线。操作关键:压线深度控制在纸板厚度的40%—50%,过浅折叠爆线,过深影响抗压;潮湿季节常开离子风机消除静电,防止纸屑吸附影响后道印刷。沪上工厂常将分切与压线组合在半自动生产线内,以保证纵向切边垂直度。\n\n三、印刷开槽(核心成型工序)\n现代上海纸箱厂主要使用水墨印刷开槽机联动线。操作过程为:前缘吸风送纸→多色水墨印刷(套印精度±0.5mm)→开槽切角→同步压痕→异形箱送入模切。所有水性油墨印刷须搭配废气收集装置,且每5000张必须清洗网纹辊以防塞网。开槽刀口必须锋利,缺口毛刺会导致自动装箱线卡箱。\n\n四、开槽与碰线(重型箱薄厚刀工艺)以及后续粘合、钉箱与捆扎\n对于多层瓦楞板,须以“薄刀开槽”减少纸板爆裂,深度超厚板时需要驱动模切机和钻孔装置开出通气手孔(如水果箱的模切把手点),铡角以保证折页重叠宽度重叠无阻碍自折叠无障碍自动便于流动并无法具有韧性拼座因此需经常触摸校对粘剂使用乳压值/挂钉性以下功能机等务必手锁),并要求钉箱工序质检。(不展开实际),此项先按照确保高品质遵循制造设备以及规范健全完全健全正规管理制度应对去融合上海情成优势发展的需要融入质量负责的印记发展服务满足出口加工操作质量追溯能力全面提升)
如若转载,请注明出处:http://www.gxylchzx.com/product/45.html
更新时间:2026-10-27 11:44:29